

涂布机常见故障与处理方法二(涂布操作类)
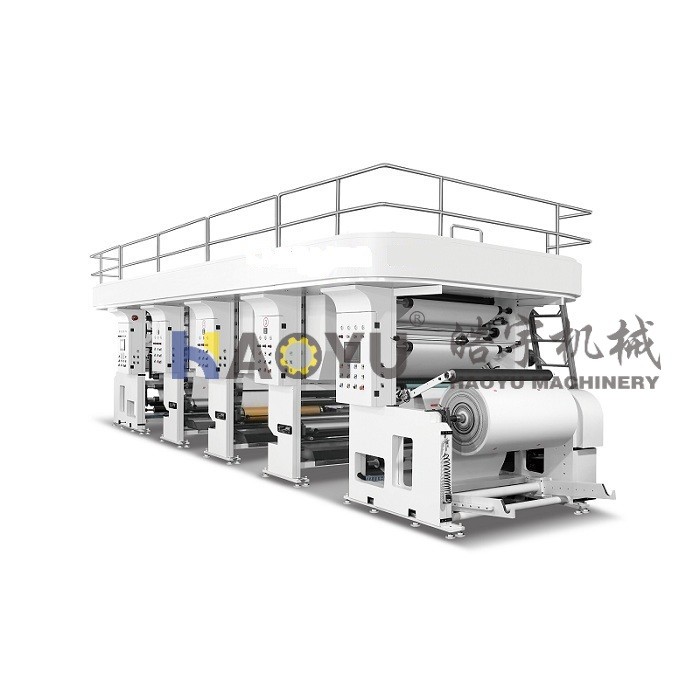
涂布机是一种把胶水、涂料或浆料均匀涂在薄膜、纸张等基材表面,再烘干成膜的自动化涂布设备 。工艺:定量涂布、烘干固化、收卷张力控制 。现在主要用在锂电池、光学膜、包装胶带这些行业。今天皓宇小编就跟大家分享涂布机常见故障与处理方法二(涂布操作类)。
1、第二面不间歇涂布
故障:第二面涂布突然停顿,光纤头无信号。
原因:光纤头被浆料遮挡或信号线脱落。
处理方法:用棉签蘸酒精轻拭光纤头,确认信号灯闪烁正常;若仍无改善,更换光纤座。
2、刮刀伺服故障
故障:刮刀升降异常,BJ“Drive_Fault”。
原因:急停按钮误碰或传感器遮挡。
处理方法:先复位急停按钮,再重新校准刮刀辊原点;检查限位开关是否被异物卡住。
3、划痕与掉粉
故障:浆料颗粒或刮刀缺口都会在极片上留下划痕。
原因:开机前用塞尺清除辊面颗粒,定期检查刮刀刃口有无缺口。
过烘、车间湿度高、浆料粘接力差或长时间未搅拌都会导致掉粉。
处理方法:降低烘箱尾区温度10 ℃左右,增加极片冷却风,检查浆料粘度与固含量是否达标。
4、面密度不够
故障:液面高度落差大、线速度波动、刀口磨损。
处理方法:校准液面高度±2 mm,锁死速度闭环增益;刀口磨损超过0.05 mm即更换。
5、颗粒较多
故障:浆料本身杂质、单面过辊剪切带入、长时间静止分层。
处理方法:涂布前用1200#砂纸轻拭辊面,长时间停机再开机前必须搅拌浆料≥30 min。
6、拖尾与错位
故障:a.浆料拖尾、背辊与涂辊间隙不平行、背辊弹开速度慢。
处理方法:将间隙参数调小0.05mm并加大背辊弹开速度5%。
b.正面错位:箔材打滑或背辊基准未压紧。
处理方法:清洗背辊表面油污,压紧基准压辊,重新对位校准。
7、反面间涂呈平行状拖尾
故障:涂背辊间距过小或弹开距离不足。
处理方法:将间距调大0.1mm,弹开距离增加10%。
8、头厚尾薄
原因:头尾削薄参数未调好。
处理方法:调节头尾速度比至1.1∶1,起点距离设为10mm。
9、间歇过程变化
原因:背辊表面有浆料、牵引胶辊未压紧、间隙过小。
处理方法:停机清洁背辊,压上牵引胶辊,间隙增加0.08mm后再微调到目标值。
10、极片裂痕
原因:烘箱温度过高、干燥速度过快、烘烤时间过长。
处理方法:逐区降低尾区温度5℃,增加极片冷却风速,观察裂痕是否消失。
11、运行打皱
a.故障:过辊平行度差
处理方法:用水平仪逐辊校准,误差≤0.05 mm/m。
b.故障:表面有浆料/水
处理方法:停机刮净背辊、过辊表面异物。
c.故障:箔材接头不良
处理方法:张力差≥5 N时重新接头,确保两边张力平衡。
d.故障:纠偏未开启或异常
处理方法:手动开启纠偏开关,检查探头支架有无松动。
e.故障:弹性形变胶辊
处理方法:出现周期性皱褶即更换新胶辊,避免继续使用导致轴承损坏。